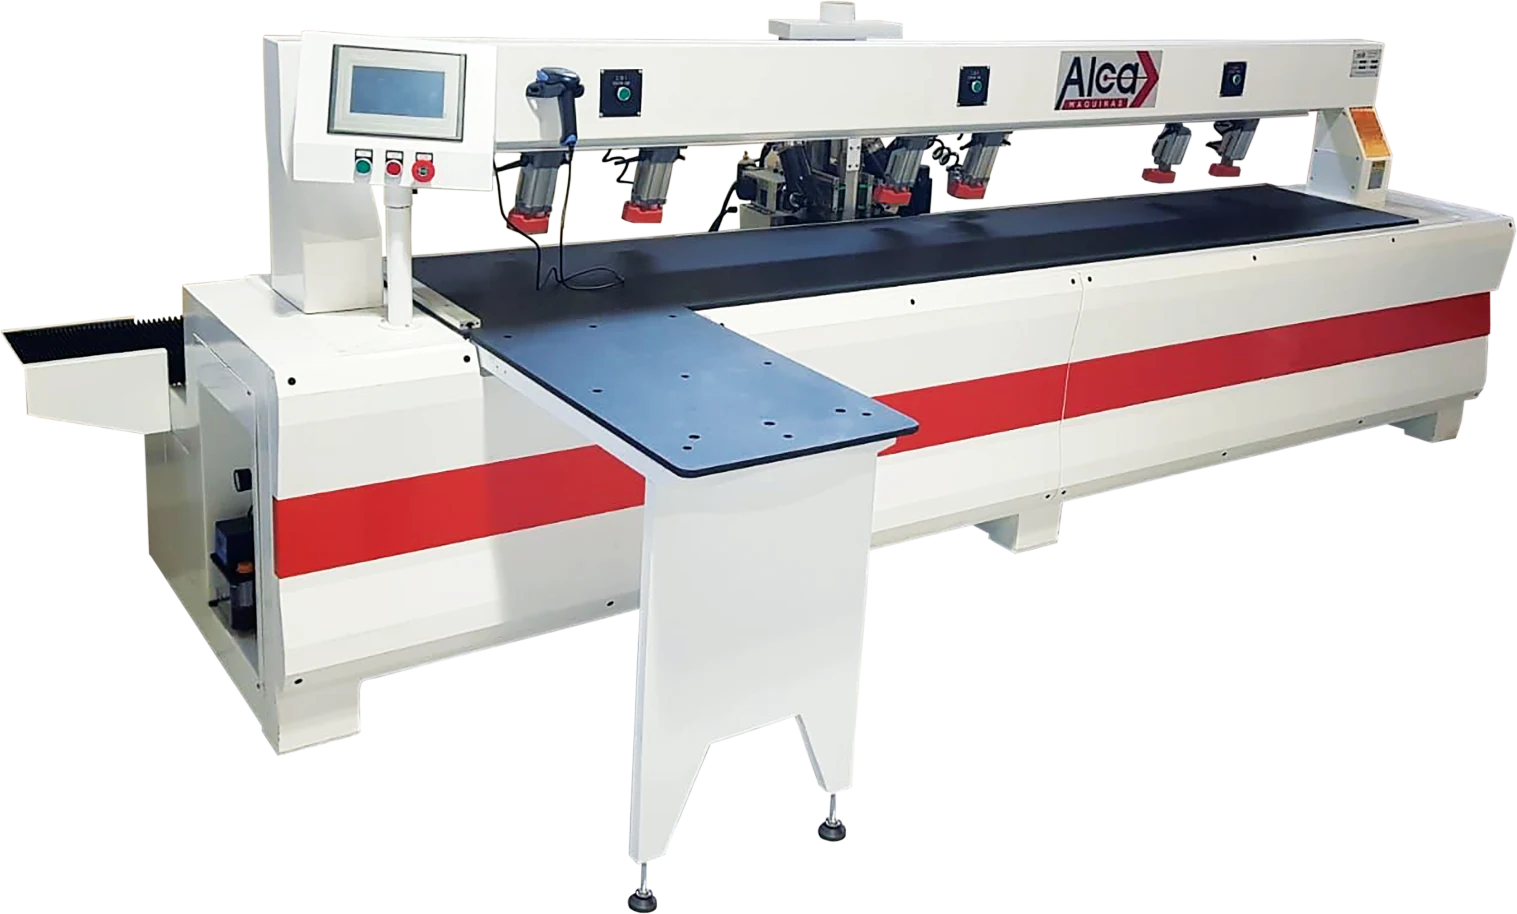
O furo de topo é onde a montagem do móvel costuma travar. A peça sai certinha da seccionadora, a fita de borda está boa, mas o parafuso entra torto, a cavilha fica desalinhada e o armário só fecha no esquadro depois de forçar. Quem fura topo na tupia manual com gabarito sabe que o problema não é falta de capricho: é o processo que não repete, e a furadeira CNC lateral existe justamente para resolver isso.
Onde o furo de topo erra na marcenaria
Os três erros clássicos do furo de topo são esquadro, profundidade e posição, e quase sempre vêm do mesmo lugar: o apoio da peça. No processo manual, a peça fica em pé ou deitada contra uma régua, e o operador posiciona a tupia ou a furadeira pelo gabarito. Qualquer folga entre a peça e o apoio vira furo inclinado. Furo inclinado em topo de MDF empurra a lateral para fora quando o parafuso aperta, e aí nasce a fresta na junta.
A profundidade é o segundo problema. Em furo para minifix ou cavilha, pouca profundidade deixa a ferragem alta e a peça não encosta. Profundidade demais em painel de 15 mm estoura a face ou deixa a casca fina, que racha depois. Com batente mecânico, cada troca de broca pede nova conferência, e é fácil perder a referência no meio do lote.
Tem ainda o desgaste do gabarito. Gabarito de MDF ou de compensado trabalha, os furos de guia abrem com o uso e a broca começa a sair do centro. No começo do mês o furo está no lugar, no fim do mês ele andou. Como o desvio é progressivo, ninguém percebe até a montagem reclamar. E cada novo modelo de móvel exige um gabarito novo, que precisa ser desenhado, cortado, testado e guardado em algum lugar da marcenaria.
O custo escondido do furo de topo manual
O retrabalho de furo de topo é caro porque acontece tarde. A peça já foi cortada, já foi fitada e muitas vezes já saiu do setor de usinagem. Quando o montador acha o erro, a correção é tapar furo, refurar ou refazer a peça inteira. Pior ainda quando o erro aparece na obra, com o cliente olhando.
Há também o tempo de preparação. Marcar, conferir, trocar gabarito e ajustar batente ocupa o operador em algo que não corta cavaco. Numa marcenaria que faz móveis variados, esse tempo de setup pesa mais do que o tempo de furação em si.
Quando o processo manual ainda faz sentido
Furar na tupia manual ou na furadeira de bancada continua fazendo sentido em volume baixo e peça variada. Marcenaria que monta dois ou três ambientes por mês, com muita peça única e pouca repetição, não paga uma máquina dedicada só para o furo de topo. O investimento inicial é o menor de todos, o espaço ocupado é pequeno e qualquer marceneiro experiente opera.
O limite aparece quando três coisas acontecem juntas: o volume sobe, o mesmo tipo de furo se repete em muitas peças e a montagem passa a exigir encaixe sem folga, com ferragem invisível ou gaveta de corrediça oculta. A partir daí o erro humano acumulado custa mais que a máquina.
Furadeira múltipla, furação de seis faces e furadeira CNC lateral
Cada caminho resolve uma parte do problema, e vale entender a diferença antes de decidir. A furadeira múltipla trabalha com linhas de fusos já posicionados e é rápida para padrões repetidos, como linha de furos de prateleira. Ela brilha em produção seriada com pouca variação, mas cada mudança de padrão pede ajuste mecânico dos cabeçotes.
O centro de furação de seis faces resolve o painel inteiro numa passada: furo de face, furo de topo, rasgo de fundo. É a opção de quem já tem volume de indústria moveleira e quer tirar a furação toda de um ponto só. Em compensação, é a máquina de maior investimento e de maior espaço no galpão.
A furadeira CNC lateral fica no meio. Ela é dedicada ao topo da peça, aceita programação por desenho ou por funções pré-definidas e não depende de gabarito. Para quem já corta em CNC router ou seccionadora e só precisa fechar a lacuna do furo de topo, costuma ser o passo mais direto, porque complementa a linha sem exigir reorganizar a fábrica inteira.
Como a furadeira CNC lateral AL-FLCNC-2500 resolve o furo de topo
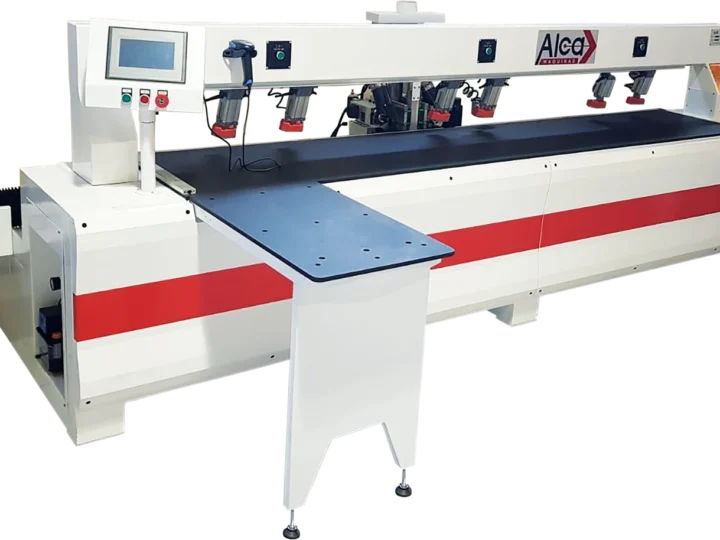
A Furadeira CNC Lateral AL-FLCNC-2500 foi pensada para complementar a produção, atendendo à demanda de furos de topo da marcenaria e da indústria moveleira. Ela trabalha com dois spindles de 3 Hp a 18.000 RPM e aceita comprimento máximo de furação de 2500 mm, com altura máxima da peça de 45 mm. A precisão em furação é de 0,03 mm e a de reposicionamento é de 0,02 mm, o que atende quem monta com ferragem que não perdoa desvio.
O acionamento é por servo motor e servo driver, com deslocamento do carro sobre guias lineares e sapatas. A velocidade de deslocamento em trabalho é de 50 m/min e em vazio chega a 60 m/min. O controle é CNC e aceita G code, com controladora integrada que dispensa computador ligado à máquina, tela touch screen e diversas funções de furações e rasgos pré-definidas. São até três áreas de trabalho, com seleção rápida por botoeiras no corpo da máquina, o que ajuda quem alterna entre tipos de peça no mesmo turno. A máquina pesa 750 KG e mede 3400x1450x1500 mm, então cabe em marcenaria que não tem galpão sobrando.
A operação segue a NR-12 e o manual do fabricante, principalmente nas proteções e no acesso à área de furação. Antes de dimensionar a máquina para a sua produção, vale conferir com a assistência técnica se a altura e o comprimento das suas peças ficam dentro da faixa de trabalho.
| Critério | Furadeira CNC lateral AL-FLCNC-2500 | Tupia manual com gabarito | Furadeira múltipla | Centro de furação de seis faces |
|---|---|---|---|---|
| Repetibilidade do furo | Precisão em furação de 0,03 mm e reposicionamento de 0,02 mm | Depende do gabarito e do operador, piora com o desgaste | Boa dentro do padrão regulado | Alta, com a peça usinada em todas as faces |
| Troca de modelo de peça | Por programa, com funções pré-definidas na tela touch screen | Exige gabarito novo para cada padrão | Exige reposicionar cabeçotes mecanicamente | Por programa, incluindo furo de face e topo |
| Mão de obra | Um operador alimenta e aciona | Um operador por posto, com dependência de experiência | Um operador, com tempo maior de regulagem | Um operador para toda a furação do painel |
| Espaço ocupado | 3400x1450x1500 mm | Bancada pequena | Médio, varia conforme o modelo | O maior entre as opções |
| Investimento | Intermediário, abaixo de um centro de seis faces | O menor de todos | Intermediário, varia conforme o fornecedor | O mais alto |
| Retrabalho na montagem | Baixo, por não depender de gabarito | Alto quando o volume cresce | Baixo dentro do padrão, sobe a cada troca | Baixo |
| Melhor cenário | Volume médio com variação de modelos e exigência de encaixe | Volume baixo e peça única | Série longa do mesmo padrão | Indústria com volume alto e linha integrada |
Como colocar isso em prática na sua marcenaria
Comece medindo o que hoje é invisível. Separe uma semana e anote quantas peças voltaram por furo de topo errado, quanto tempo o operador gastou trocando gabarito e quantas vezes a montagem precisou alargar furo na obra. Esse número, e não a vontade de ter uma máquina nova, é o que mostra se o processo manual já estourou.
Depois, levante o perfil das suas peças: comprimento, altura e tipo de furo mais comum. Se a maior parte do seu furo de topo é cavilha e minifix em painel padrão, com comprimento dentro da faixa da máquina, a furadeira CNC lateral resolve sem mexer no resto da linha. Se você já pensa em tirar também o furo de face e o rasgo de fundo do processo atual, aí a conversa muda e vale avaliar um centro de furação de seis faces.
Por último, pense na sequência. O furo de topo vem depois do corte e, dependendo do projeto, antes ou depois da colagem de borda. Definir essa ordem evita que a peça atravesse o galpão duas vezes. Vale a mesma lógica que se usa ao ajustar a colagem, como no caso da fita de borda descolando: quando o processo anterior entrega a peça fora de esquadro, a máquina seguinte só repete o erro com mais velocidade. Se tiver dúvida sobre a faixa de trabalho ou sobre a instalação elétrica e pneumática, chame a assistência técnica antes de fechar o layout.